En muchas operaciones industriales, el error no está en comprar una hoja de sierra cinta “mala”, sino en comparar solo precio inicial y no el costo real de uso. Cuando una hoja se desvía, vibra, deja mal acabado o dura menos de lo esperado, el costo no solo aparece en la hoja misma: aparece en cambios, tiempos muertos, desperdicio de material y retrabajo. Starrett lo plantea con claridad: en corte industrial, lo que realmente importa es el costo por corte, no solo el costo de compra de la hoja.
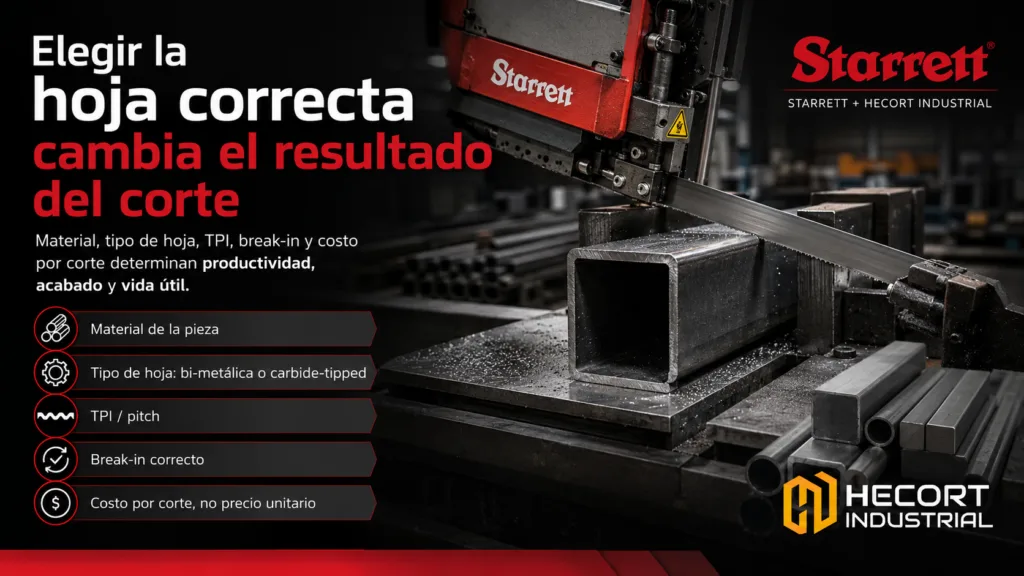
Si vas a decidir una hoja de sierra cinta, compara al menos cinco cosas:
- material de la pieza,
- tipo de hoja (bi-metálica o carbide-tipped),
- TPI / pitch,
- si harás break-in correcto,
- costo por corte, no precio unitario.
Starrett muestra que el mejor rendimiento empieza por elegir la hoja correcta según el material y que una mala selección afecta vida útil, acabado y productividad.
1. Antes de decidir marca, define la aplicación real
Starrett organiza su selección de hojas por material de la pieza, incluyendo carbono, inox, hierro fundido, aceros herramienta, níquel/titanio y materiales con dureza superior a 45 HRC, además de tubos y perfiles. Esa clasificación es útil porque evita uno de los errores más comunes en BOFU: querer resolver todas las aplicaciones con una sola hoja “universal”.
En otras palabras: si el material cambia, la lógica de selección también debe cambiar.
2. Bi-metálica o carbide-tipped: una decisión que sí mueve el resultado
Cuando el comprador ya está comparando opciones, esta suele ser la primera gran decisión. Starrett explica que una hoja carbide-tipped es especialmente útil para materiales más difíciles, como aleaciones de níquel u otras aplicaciones severas, y que un diseño correcto puede mejorar velocidad de corte y vida de hoja. Además, la marca señala que el carburo es aproximadamente tres veces más duro que el acero, lo que ayuda a entender por qué este tipo de hoja se considera para materiales más complejos.
Starrett incluso documenta un caso donde, al implementar una hoja Advanz MC5, la vida útil aumentó aproximadamente 30% y mejoró el acabado, manteniendo una alta tasa de producción. Eso es exactamente el tipo de evidencia que un comprador BOFU necesita para justificar un cambio.
3. El TPI no es un detalle: es estabilidad, evacuación y productividad
Starrett explica que el blade pitch o número de dientes por pulgada afecta directamente el desempeño y la durabilidad. Muy pocos dientes pueden provocar tooth strippage temprano, mientras que demasiados dientes pueden reducir la velocidad de corte y generar más fricción que corte real. La marca también explica que los pasos variables ayudan a reducir vibraciones armónicas, mejorar la evacuación de viruta y generar un corte más limpio.
Por eso, una mala decisión de TPI no solo afecta acabado: también acorta la vida útil de la hoja.
4. Break-in: el paso que muchos omiten y luego pagan
Uno de los activos más sólidos de Starrett es su explicación del break-in. La marca afirma que prácticamente todos los fabricantes coinciden en que una hoja correctamente asentada tiene una vida útil significativamente mayor. Para materiales blandos como acero al carbono o aluminio, recomienda mantener la máquina a velocidad normal y reducir la presión de avance al 50% durante las primeras 50–100 pulgadas cuadradas. En materiales más difíciles, recomienda un avance del 75% durante 25–75 pulgadas cuadradas antes de subir gradualmente.
Eso convierte al break-in en una gran oportunidad editorial BOFU, porque responde a una objeción muy real: “cambié la hoja y duró muy poco”.
5. Cuándo el problema ya no es “ajustar”, sino reemplazar
Starrett también ofrece una guía muy clara sobre las señales de fin de vida útil. Entre los indicios visibles están:
- microgrietas o fracturas en el respaldo,
- daño por guías mal ajustadas,
- dientes desgastados o dañados,
- cortes ondulados, rugosos o irregulares,
- ruido excesivo,
- y problemas derivados de tensión baja, feed inadecuado o pitch incorrecto.
La importancia de esto para BOFU es simple: ayuda al comprador a dejar de cambiar hojas “a prueba y error” y empezar a decidir con un criterio técnico más defendible.
6. La métrica correcta: costo por corte
El argumento más fuerte para decisión lo pone Starrett en su caso de ahorro documentado. En una aplicación real sobre acero redondo de 19”, la empresa mantuvo los mismos parámetros de corte y logró aumentar la vida de hoja de 5.5 a 8.25 horas. Al sumar mayor duración, menor costo relativo y ahorro de mano de obra por cambios de hoja, Starrett documentó USD 185,000 anuales en ahorro.
Este ejemplo es muy poderoso porque responde una pregunta que sí aparece en compras:
¿Cómo justifico una hoja que quizá cuesta más, pero rinde mejor?
Conclusión
Si tu operación sigue decidiendo hojas de sierra cinta por precio inicial, probablemente está viendo solo una parte del problema. Elegir bien implica revisar material, tipo de hoja, pitch, break-in y señales de desgaste, pero sobre todo entender que el verdadero comparativo es el costo por corte. Starrett tiene una base técnica muy sólida para sostener esa conversación y por eso encaja muy bien en etapa de decisión
¿Quieres revisar qué hoja de sierra cinta sí conviene para tu operación?
Envíanos:
- material,
- forma de pieza,
- espesor o sección,
- frecuencia de corte,
- principal dolor: vida útil, acabado, desviación o costo.
Y te ayudamos a orientar la mejor decisión.
 SynchroFeed GMA de OTC DAIHEN: cuando el problema no es soldar, sino todo lo que ocurre después