Para evitar fugas con silicón en metal: limpia/desengrasa, aplica un cordón con espesor controlado, respeta el tiempo de curado real y elige la formulación adecuada según temperatura, vibración y tipo de junta.
Si tu sellado falla, casi nunca es por “mala suerte”
En metalmecánica y manufactura, un sellado con silicón falla por tres razones repetidas:
- Superficie contaminada (aceites de corte, anticorrosivo, polvo)
- Aplicación incorrecta (cordón mal diseñado o mal comprimido)
- Curado subestimado (se monta/arranca antes de tiempo)
Este artículo está pensado para quien ya usa silicones y ahora necesita criterio técnico para seleccionar el Silicón HECORT correcto y aplicarlo sin retrabajos.
1) Elige el Silicón HECORT según tu aplicación (no “uno para todo”)
En planta, el silicón correcto depende de qué está pasando en la junta:
A) Sellado contra fugas en tapas, bridas y uniones metálicas
- Prioriza adhesión a metal, flexibilidad y resistencia a vibración.
- Si hay ciclos térmicos, busca una formulación diseñada para soportar expansión/contracción.
B) Sellado con temperatura elevada o proximidad a calor
- Prioriza formulaciones con resistencia térmica adecuada a tu proceso.
- El error típico aquí es usar un sellador general y exigirle condiciones de alta temperatura.
C) Uniones expuestas a humedad, limpieza o intemperie
- Prioriza resistencia ambiental y estabilidad del sello.
Tip : si el costo de una fuga es alto (paros, retrabajo, rechazo), conviene elegir la formulación correcta desde el inicio y no “probar al azar”.
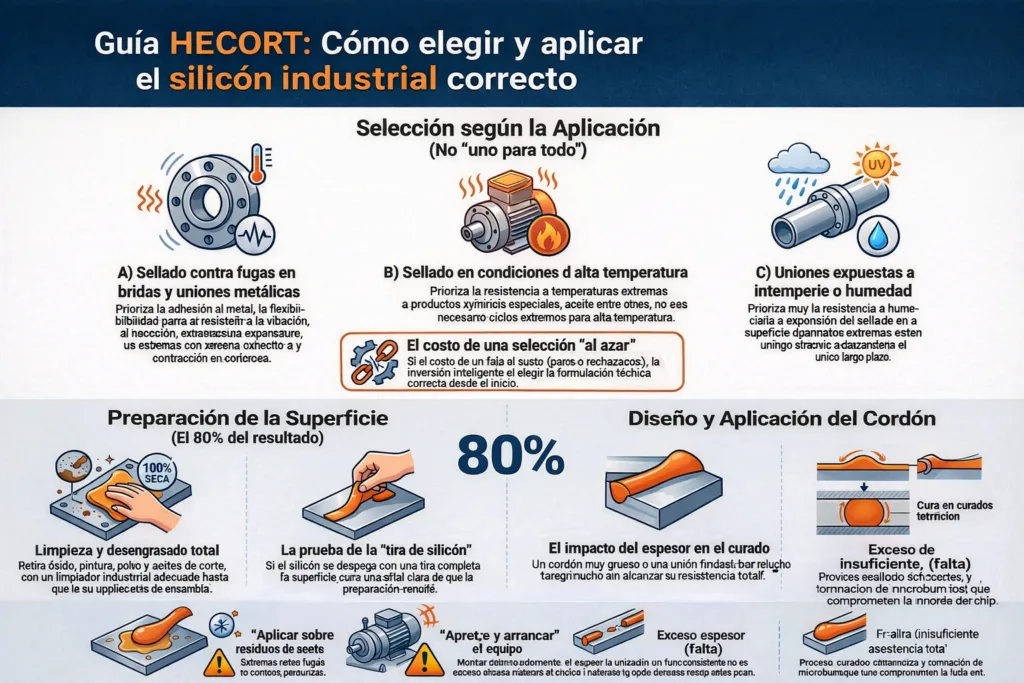
2) Preparación de superficie: el 80% del resultado
El problema #1 en sellado industrial no es el silicón: es la contaminación.
Checklist práctico en metal:
- Retira polvo, óxido suelto y pintura floja.
- Desengrasa (aceites/anticorrosivos) con un limpiador industrial adecuado.
- Deja secar al 100%.
- Evita tocar la zona con manos con grasa antes de aplicar.
Señal de alerta: si el silicón “se despega en tira” al día siguiente, suele ser preparación deficiente.
3) Curado real: no es inmediato (y el espesor manda)
Muchos silicones curan desde afuera hacia adentro. Eso significa que:
- Cordón delgado: cura más rápido
- Cordón grueso o unión confinada: cura más lento
Error común en planta: montar o presurizar antes de curado → sellado “aparenta” estar bien y falla después.
Regla práctica: define el espesor del cordón, planifica el tiempo de espera y evita arrancar el equipo antes del curado real.
4) Diseño del cordón: lo que separa un sellado confiable de uno “inestable”
Un cordón efectivo tiene 3 características:
- Continuo (sin cortes)
- Espesor controlado (no exceso)
- Compresión consistente al ensamblar
Errores frecuentes:
- Cordón excesivo (no cura como esperas, se exprime y contamina)
- Cordón insuficiente (no sella, deja microcanales)
- Cordón discontinuo (fugas por puntos débiles)
5) 5 errores que causan fugas y retrabajo (y cómo corregirlos)
- Aplicar sobre aceite → desengrasar y secar antes
- “Apretar y arrancar” → respetar curado
- Cordón grueso sin control → estandarizar espesor
- Sin continuidad → aplicar sin cortes y con patrón estable
- Elegir “el mismo silicón para todo” → seleccionar por temperatura, vibración y junta
¿Quieres que te recomendemos el Silicón HECORT correcto para tu aplicación?
Envíanos estos 5 datos y te decimos cuál usar y cómo aplicarlo:
sustrato (metal, metal pintado, aluminio, etc.)
tipo de junta (brida, tapa, canal, unión confinada)
ambiente/temperatura (interior, humedad, químicos, calor)
espesor estimado del cordón
prioridad (sellado inmediato, flexibilidad, temperatura, resistencia)
El método de aplicación debe acompañarse de una formulación adecuada. Amplía tu criterio comparando siliconas acéticas, neutras y de alta temperatura para identificar qué conviene revisar según el sustrato y las condiciones de servicio.
Leer cómo distinguir siliconas acéticas, neutras y de alta temperatura
 Cómo elegir la hoja de sierra cinta correcta y evitar cortes desviados (Guía para metalmecánica)