legir un equipo de soldadura solo por amperaje casi siempre termina en alguno de estos dos errores: sobredimensionar la compra o quedarte corto para la aplicación real. En la familia Welbee II, OTC DAIHEN no presenta una sola solución, sino una línea completa con modelos para MIG/MAG pulsado, bajo spatter, AC-MIG, AC/DC TIG y multiproceso, además de funciones de data tracking, guías visuales de parámetros y monitoreo en tiempo real del arco. Por eso, la pregunta correcta no es “¿qué Welbee II cuesta menos?” sino “cuál resuelve mejor mi proceso, mi material y mi costo por cordón”.
1. Qué comparten todos los Welbee II
OTC DAIHEN explica que toda la línea Welbee tiene una arquitectura muy similar: son equipos inverter, almacenan 100 programas, usan microchips ASIC con 20 nanosegundos de velocidad de procesamiento, incorporan interfaces para uso manual, semiautomático, automatizado o robótico, tienen autodiagnóstico, data collection básico y puerto USB para descargar datos/programas y subir software. También comparten un diseño mecánico con electrónica protegida y un sistema de ventilación pensado para reducir la exposición a polvo, suciedad y humedad del taller.
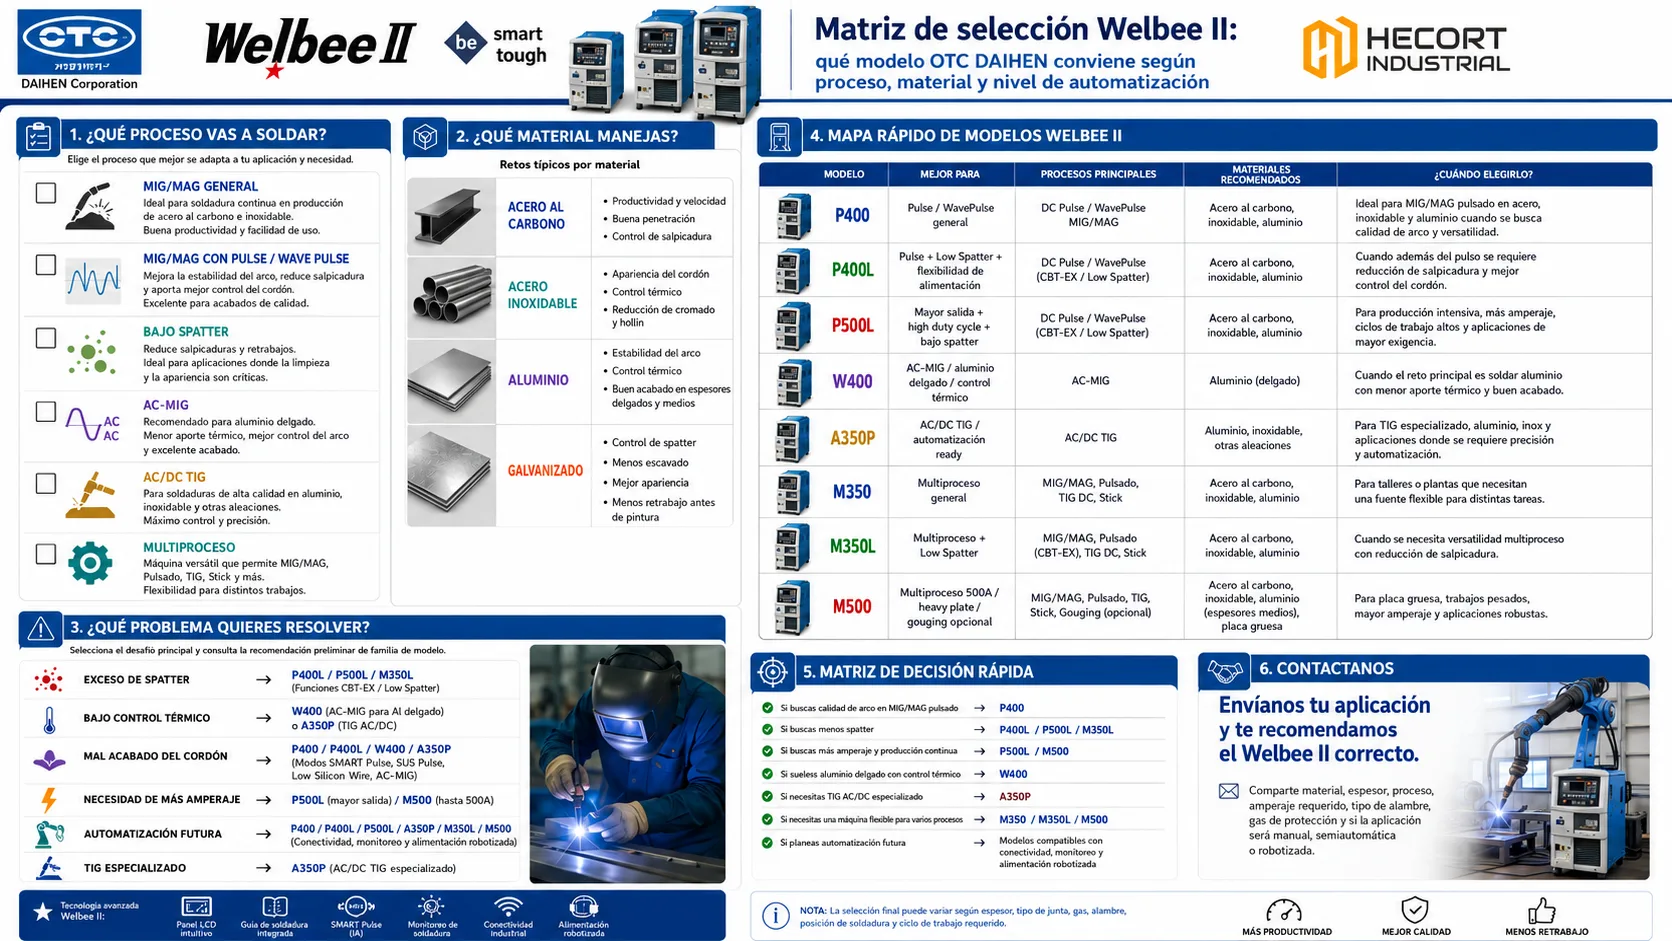
2. Si tu proceso es MIG/MAG pulsado: P400, P400L y P500L
Welbee II P400
El P400 es un modelo de 400 A con DC, DC Pulse y DC WavePulse. OTC lo posiciona para hierro, inoxidable y aluminio, con modos Pulse GMAW optimizados, acabado tipo TIG en aluminio, inoxidable y acero al carbono, compensación ante irregularidades del gas de protección y mejor soldabilidad en aceros galvanizados. También, en el buyer’s guide, OTC lo describe como el “best seller” de la línea y señala que hereda la base del M352, pero agrega Pulse y WavePulse y más opciones de metal/filler. Opera en 200/230 o 460 VAC, en monofásico o trifásico.
Welbee II P400L
El P400L también es de 400 A, pero suma al paquete el modo Low Spatter además de CV, Pulse y WavePulse. OTC destaca en la página oficial que integra CBT-EX extra-low spatter para acero al carbono e inoxidable, reducción de undercut en soldadura de alta velocidad y alto duty cycle para salida alta y aplicaciones automatizadas. En el buyer’s guide se agrega que este modelo puede operar en monofásico 200/230 Vac o trifásico 200/230/460 VAC, una ventaja importante cuando la infraestructura eléctrica es una restricción de compra.
Welbee II P500L
El P500L sube a 500 A y está pensado para quien necesita más potencia sin perder las ventajas de Pulse, WavePulse y Low Spatter. OTC indica que mantiene CBT-EX, reducción de undercut, alto duty cycle para salidas elevadas y aplicaciones automatizadas, además de la opción J-Solution para mejorar la soldabilidad en aceros galvanizados. En el buyer’s guide, OTC afirma que este modelo puede ir desde aluminio de 1 mm hasta placa de acero de 1 pulgada, y que opera en trifásico 460 VAC.
3. Si tu dolor es aluminio delgado, control térmico o AC-MIG: W400
El Welbee W400 es el modelo más especializado de la línea para quien necesita AC-MIG. OTC lo describe como un equipo de 400 A, de doble inversor, con WavePulse y AC WavePulse, pensado para controlar con precisión el balance entre calor en el sustrato y calor en el alambre. En su página oficial, OTC destaca mejora para aluminio de lámina delgada, función Synchro-MIG para diferentes espesores, modos AC Pulse / AC WavePulse que ayudan a obtener cordones con menos soot, función Crater Fill, control de corriente desde el gatillo y memoria para 100 jobs. En el buyer’s guide, OTC añade que AC Pulse o AC WavePulse pueden ayudar cuando hay arc blow, y que el equipo trabaja en trifásico 460 VAC.
4. Si tu proceso es TIG serio o quieres migrar a semiautomático/automatizado: A350P
El Welbee A350P es el equipo de la línea orientado a AC/DC TIG. OTC lo presenta como una fuente para soldadura de placa delgada a gruesa, con control variable de frecuencia AC para concentrar el arco y controlar el calor de entrada. Su mayor argumento diferencial es el proceso exclusivo AC+DC Hybrid welding, que combina el efecto de limpieza del electrodo positivo con la penetración/foco del electrodo negativo en aluminio, manteniendo la forma del tungsteno. Además, OTC lo define como automation ready, con interfaces EtherNet/IP y PROFIBUS, memoria de 100 jobs, operación sencilla mediante una sola perilla y mejoras para lámina delgada de aluminio mediante alta frecuencia AC.
5. Si lo que buscas es multiproceso robusto sin necesidad de pulso: M350, M350L y M500
Welbee II M350
El M350 es un multiproceso de 350 A, tipo DC CV/CC, que según OTC puede trabajar GMAW en acero, inoxidable y aluminio, además de FCAW, DC scratch-start GTAW y SMAW. El buyer’s guide lo recomienda para piezas delgadas, problemas de fit-up y aplicaciones que no requieren pulso, y señala que opera en 200/230 o 460 VAC, en monofásico o trifásico.
Welbee II M350L
El M350L toma la base del M350 y agrega Low Spatter. OTC destaca CBT-EX, ampliación del rango de bajo voltaje para mejor control del arco, reducción de undercut en alta velocidad y spatter mínimo incluso con 100% CO₂. En el buyer’s guide, OTC lo recomienda especialmente para lámina muy delgada y root passes en tubería. También puede trabajar en monofásico o trifásico según la alimentación disponible.
Welbee II M500
El M500 es la versión multiproceso de 500 A para quien necesita más rango de corriente sin entrar necesariamente a pulso. OTC lo posiciona para aplicaciones desde partes delgadas hasta placa pesada, e indica que puede realizar GMAW, FCAW, DC scratch-start GTAW y SMAW, además de software opcional para carbon arc gouging. Opera en trifásico 460 VAC. En la página oficial OTC también resalta control de corriente según el uso, gran estabilidad de arco y funciones de arranque/final de arco más limpias.
6. El argumento de productividad: menos spatter, más consistencia, más datos
OTC refuerza la decisión Welbee II con un argumento claro de proceso. En su artículo técnico de 2025, afirma que el microchip de la familia responde en 20 nanosegundos, equivalentes a 50 millones de ajustes del arco por segundo, y que con CBT-EX el sistema puede reducir spatter hasta 80% incluso en soldadura CO₂ y MAG. OTC también sostiene que eso se traduce en menos tiempo de limpieza/esmerilado, mejor throughput, menor consumo de gas en ciertos escenarios de aluminio, tips más limpios y menos ajustes manuales. Además, destaca funciones como presets automáticos por material/espesor, data logging, integración con redes de planta y opciones de control remoto.
7. Entonces, ¿qué Welbee II conviene según tu caso?
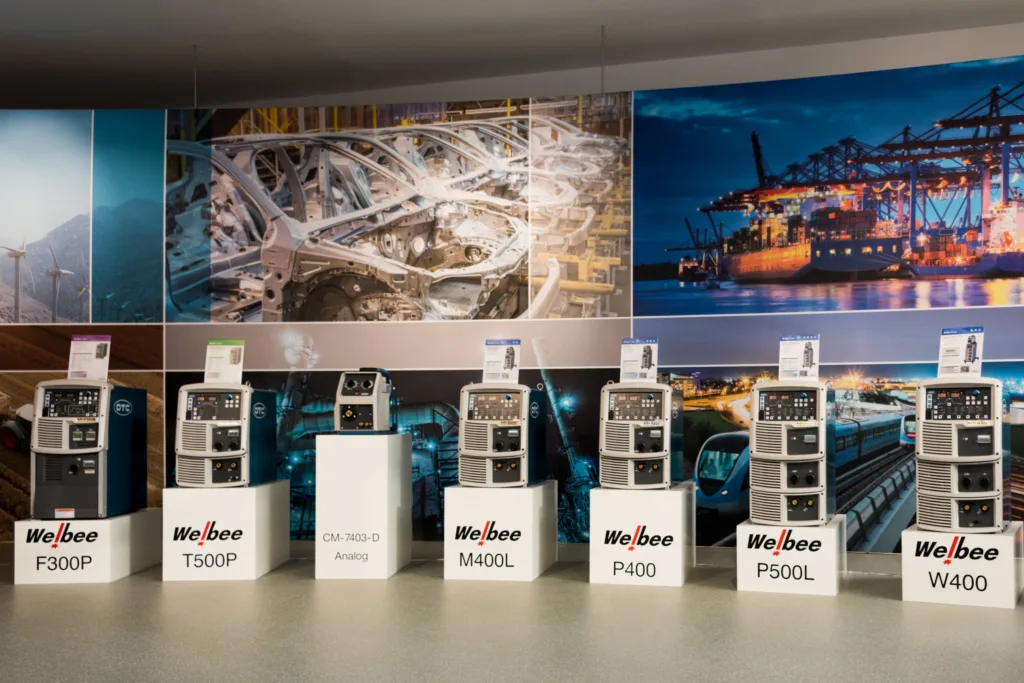
Si tu prioridad es MIG/MAG pulsado general en varios materiales, P400 suele ser el punto de partida lógico. Si además te preocupa bajar spatter y tienes restricciones de alimentación, P400L gana peso. Si tu operación necesita más salida, duty cycle y posibilidad de trabajar desde aluminio delgado hasta placa pesada, el candidato natural es P500L. Si lo crítico es AC-MIG en aluminio delgado, control térmico y menos soot, el modelo correcto es W400. Si la aplicación es TIG AC/DC con aluminio, control fino y posibilidad de automatización, el camino es A350P. Y si lo que buscas es multiproceso sólido sin necesidad de pulso, entonces la decisión se mueve entre M350, M350L y M500 según bajo spatter, espesor y rango de amperaje requerido.
Conclusión
La familia Welbee II no se justifica por “tener muchos modelos”, sino porque evita comprar de más o de menos. Cuando eliges bien entre Pulse, Low Spatter, AC-MIG, AC/DC TIG o multiproceso, el impacto aparece en el costo por cordón, el retrabajo, la limpieza, la consistencia del arco y la capacidad real del equipo para acompañar tu operación.
 Brocas de carburo para CNC: cuándo usar 3xD 5xD 8xD o barrenado profundo