Un machuelo puede romperse por un barreno previo incorrecto mala alineación diseño inadecuado acumulación de viruta lubricación deficiente parámetros fuera de rango o una condición de material que no fue considerada. Cambiar de marca sin revisar estas variables puede repetir exactamente la misma falla y además poner en riesgo una pieza de mayor valor.
La respuesta corta es incómoda: el machuelo rara vez se rompe solo. La herramienta recibe el castigo final de un sistema que incluye barreno máquina portaherramientas programa refrigerante material y evacuación de viruta. Si el diagnóstico comienza y termina con “salió malo” todavía no existe un diagnóstico.
Cambiar el machuelo no corrige el proceso
Una caja nueva puede ocultar la causa durante algunas piezas. No significa que la causa desapareció.
Si el barreno previo es pequeño el machuelo cortará más material del previsto. Si está desalineado recibirá carga lateral. Si la viruta no tiene dónde salir puede compactarse entre la herramienta y la rosca. Si el ciclo pierde sincronía la herramienta deberá absorber el error. En cualquiera de esos escenarios instalar otra marca sin medir nada convierte la siguiente rotura en cuestión de tiempo.
El costo real tampoco es únicamente el machuelo. Puede incluir una pieza rechazada extracción por electroerosión retrabajo paro de máquina inspección adicional y retraso de entrega. Por eso la pregunta útil no es “¿qué marca aguanta más?” sino “¿qué variable está elevando la carga o atrapando la herramienta?”.
Las 7 variables que debes revisar
| Variable | Señal que puede aparecer | Qué confirmar antes de cambiar |
| 1. Barreno previo | Torque alto rosca sobredimensionada o rotura temprana | Diámetro real profundidad chaflán conicidad y fondo disponible |
| 2. Diseño del machuelo | Viruta en dirección equivocada atasco o daño al regresar | Agujero ciego o pasante material profundidad y geometría de ranura |
| 3. Alineación y sujeción | Desgaste desigual carga lateral o rotura al entrar | Concentricidad portaherramientas compensación rigidez y alineación |
| 4. Evacuación de viruta | Nidos de viruta recorte marcas o rotura al invertir | Dirección forma volumen y espacio disponible para la viruta |
| 5. Lubricación y refrigeración | Adherencia calor acabado irregular o torque creciente | Producto concentración caudal dirección y limpieza del fluido |
| 6. Parámetros y ciclo | Falla repetida a la misma profundidad o durante inversión | Velocidad avance sincronización aceleración desaceleración y retorno |
| 7. Material y condición real | Vida errática desgaste adhesión o microastillado | Aleación dureza tratamiento cascarilla soldadura y variación entre piezas |
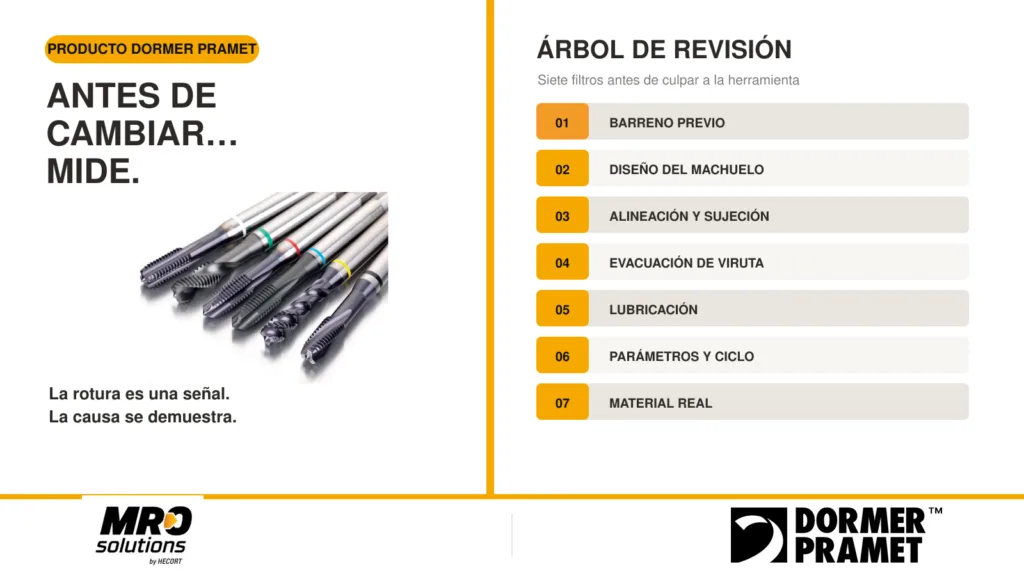
La tabla sirve para ordenar la investigación. No sustituye la ficha del código exacto ni los parámetros recomendados para la combinación de rosca material máquina y portaherramientas.
1. El barreno previo no es un trámite
El machuelo termina una geometría que comenzó en el barrenado. Si el agujero está fuera de diámetro fuera de posición demasiado corto o sin espacio suficiente en el fondo el roscado ya empezó con una desventaja.
Medir solo la broca nominal no basta. Confirma el diámetro real del barreno en la pieza la profundidad útil la forma del fondo el chaflán de entrada y la profundidad de rosca requerida. También revisa si existe endurecimiento local rebaba o conicidad.
La honestidad brutal: si nadie midió el barreno previo nadie puede afirmar que el machuelo fue la causa.
El diámetro correcto depende de la rosca la clase requerida el material el porcentaje de rosca y del proceso elegido. No publiques una cifra genérica sin definir esos datos. Una tabla rápida puede orientar pero la referencia final debe verificarse con información técnica aplicable.
2. La geometría debe corresponder al agujero y a la viruta
Dormer Pramet ofrece machuelos de ranura recta punta espiral ranura helicoidal y sin ranuras además de fresas de roscar. No son versiones decorativas del mismo producto. Cada diseño administra de manera distinta la formación y el movimiento de la viruta.
- La punta espiral dirige la viruta hacia delante y normalmente se revisa para agujeros pasantes donde la viruta puede salir por el fondo.
- La ranura helicoidal ayuda a extraer la viruta hacia atrás y suele revisarse para agujeros ciegos.
- La ranura recta puede ser pertinente en materiales de viruta corta y en aplicaciones específicas ciegas o pasantes.
- El machuelo de laminación forma la rosca sin producir viruta pero requiere un material dúctil un barreno previo controlado y condiciones compatibles.
Usar una punta espiral en un agujero ciego sin espacio para alojar la viruta puede empujarla hacia donde no debe. Usar una geometría que extrae viruta sin controlar el nido en la salida tampoco resuelve todo. La elección debe considerar dirección longitud y comportamiento real de la viruta.
3. La alineación convierte un error pequeño en una carga grande
El machuelo debe seguir el eje del barreno. Si el husillo portaherramientas pieza y trayectoria no están alineados la herramienta recibe flexión además de torsión.
Revisa concentricidad estado del portaherramientas longitud de salida rigidez de la sujeción y compensación axial o radial cuando aplique. Observa si la herramienta entra centrada y si el chaflán guía de forma uniforme. Una marca de contacto más intensa en un lado puede indicar una condición de carga lateral que merece medición.
La falla puede provenir del sistema de sujeción aunque el machuelo sea nuevo. Cambiar únicamente el consumible conserva el mismo descentramiento.
4. La viruta puede ser la evidencia y también el arma
Una viruta mal dirigida puede compactarse volver a cortarse o quedarse atrapada durante la inversión. Dormer Pramet destaca que la geometría de las ranuras afecta el flujo de viruta y que ciertas opciones de su línea Shark incorporan diseños para facilitar la evacuación y reducir el recorte al regresar.
Antes de limpiar la máquina observa qué ocurrió:
- ¿La viruta sale por delante o regresa por las ranuras?
- ¿Forma tiras controladas o nidos?
- ¿Se acumula en la entrada o en el fondo?
- ¿La rotura sucede durante el corte o al invertir?
- ¿Hay material adherido en los filos?
Una fotografía de la viruta y de la herramienta puede aportar más al diagnóstico que una frase como “duró poco”. Si la evidencia se desecha cada turno empieza desde cero.
5. Lubricar no es solamente mojar la herramienta
El roscado combina contacto amplio fricción y una zona de corte difícil de observar. La función del fluido no se cumple por el simple hecho de que exista refrigerante en el tanque.
Confirma el producto correcto para el material la concentración real el caudal la dirección del chorro la limpieza y la forma en que el fluido llega al filo. En aplicaciones con lubricación mínima o aceite también deben seguirse las recomendaciones del proceso y de la herramienta seleccionada.
Si el torque aumenta conforme avanza el lote revisa contaminación concentración temperatura y adherencia del material. Agregar más fluido sin verificar su condición no es una solución técnica.
6. El ciclo CNC puede romper una herramienta correcta
Velocidad avance sincronización profundidad de entrada inversión y retorno forman parte de la selección. En roscado rígido la relación entre avance y paso debe mantenerse de acuerdo con la programación y la capacidad de la máquina. Un error de sincronización o una aceleración incompatible puede cargar la herramienta durante la entrada o la reversa.
Registra el punto exacto de la falla. Si varias roturas ocurren a la misma profundidad revisa el fondo del agujero el recorrido programado la acumulación de viruta y la transición de inversión. Si la falla cambia de pieza en pieza revisa sujeción variación de material y condición del fluido.
No copies parámetros de otra rosca solo porque el diámetro “se parece”. Los datos deben corresponder al código material profundidad y configuración reales.
7. El material real manda más que la descripción de compra
“Es acero” no describe suficiente. La aleación dureza tratamiento térmico cascarilla soldadura y variación del lote modifican la formación de viruta y la carga sobre el filo.
La línea Shark de Dormer utiliza anillos de color para identificar familias orientadas a grupos específicos de material. Ese sistema ayuda a organizar la oferta pero no sustituye la identificación correcta de la pieza. Una herramienta para acero aleado no debe elegirse suponiendo que todos los aceros se comportan igual.
Si la vida cambia de forma repentina solicita certificado de material cuando exista compara dureza y revisa si la zona roscada atraviesa una condición superficial o térmica distinta.
Árbol rápido de diagnóstico
- ¿Se rompe al entrar? Revisa chaflán alineación concentricidad golpe y barreno previo.
- ¿Se rompe durante el corte? Revisa diámetro profundidad carga viruta lubricación y material.
- ¿Se rompe al invertir? Revisa acumulación o recorte de viruta espacio en el fondo sincronización y portaherramientas.
- ¿Siempre falla a la misma profundidad? Revisa fondo del agujero longitud útil programa y condición localizada de la pieza.
- ¿La vida es errática? Revisa sujeción variación de material concentración del fluido y consistencia del barreno previo.
Este árbol no determina por sí solo la causa. Su función es impedir que la investigación salte directamente de “se rompió” a “cambia de marca”.
¿Cuándo considerar laminación o fresado de rosca?
Un machuelo de laminación puede eliminar la generación de viruta en materiales dúctiles compatibles. A cambio exige un barreno previo más controlado y una evaluación del material geometría y requerimientos de la rosca.
El fresado de rosca puede ser una alternativa en CNC cuando se busca flexibilidad de diámetros control de viruta o menor riesgo de dejar una herramienta completa atrapada. También requiere interpolación capacidad de máquina programación y una herramienta adecuada. No es automáticamente más rápido ni más económico.
La decisión honesta compara riesgo tiempo de ciclo volumen estabilidad flexibilidad y costo total de la pieza. No existe una solución universal.
¿Dónde entra Dormer Pramet?
La oferta oficial de roscado de Dormer Pramet incluye:
- Machuelos HSS de uso manual y en máquina con ranura recta punta espiral y ranura helicoidal.
- Machuelos Shark con geometrías orientadas a grupos específicos de material.
- Machuelos de carburo para materiales duros o abrasivos dentro de los límites publicados por el fabricante.
- Machuelos sin ranuras para formación de rosca en materiales maleables.
- Fresas de roscar para diferentes formas de rosca y aplicaciones CNC.
La familia correcta se define con la aplicación. La referencia exacta disponibilidad comercial en México y parámetros deben confirmarse antes de cotizar o realizar una prueba.
Datos que HECORT necesita para revisar tu roscado
Envía por lo menos:
- Material exacto y dureza si se conoce.
- Rosca paso clase y profundidad útil.
- Agujero ciego o pasante.
- Diámetro y profundidad real del barreno previo.
- Máquina control ciclo y portaherramientas.
- Lubricación o refrigerante disponible.
- Código actual parámetros piezas obtenidas y punto de rotura.
- Fotografías del machuelo del barreno y de la viruta.
No necesitas tener todo para iniciar la conversación. Sí necesitas separar lo medido de lo supuesto. HECORT puede ayudarte a ordenar la información y revisar una alternativa Dormer Pramet sin venderte una certeza inventada.
Preguntas frecuentes
¿Qué barreno previo necesita un machuelo?
Depende de la rosca paso clase material porcentaje de rosca y si el proceso corta o forma. Verifica el diámetro real en la pieza y la profundidad útil. No uses una cifra genérica sin identificar la aplicación.
¿Cuándo usar un machuelo de punta espiral?
Normalmente se revisa para agujeros pasantes porque dirige la viruta hacia delante. Deben confirmarse material profundidad espacio de salida y recomendación de la referencia exacta.
¿Cuándo usar un machuelo de ranura helicoidal?
Suele revisarse para agujeros ciegos porque ayuda a extraer la viruta hacia la entrada. El ángulo de hélice y la geometría dependen del material y de la aplicación.
¿Cuándo conviene un macho de laminación?
Cuando el material es suficientemente dúctil y la aplicación permite formar la rosca sin generar viruta. Exige control preciso del barreno previo y validación de los requisitos de la pieza.
¿Cuándo es mejor fresar la rosca?
Puede convenir en CNC por flexibilidad control de viruta diámetros mayores o cuando se busca reducir el riesgo asociado a un machuelo atrapado. Deben evaluarse máquina programación ciclo y costo total.
¿Cambiar de marca soluciona la rotura?
Solo si la causa comprobada está relacionada con una selección de herramienta inadecuada y la nueva opción corrige esa condición. Si el problema es barreno alineación viruta lubricación o ciclo la rotura puede repetirse con cualquier marca.
Antes de cambiar de marca reúne la evidencia
El machuelo roto es el síntoma más visible. No siempre es la causa.
Comparte material rosca profundidad tipo de barreno máquina parámetros lubricación y fotografías. HECORT INDUSTRIAL revisará la información disponible señalará los datos críticos que falten y ayudará a evaluar una opción Dormer Pramet para la condición real.
 Cómo elegir el Welbee II correcto: P400, P400L, P500L, W400, A350P, M350L, M350 y M500